Artykuł sponsorowany
Jak integrator porządkuje dane, sterowanie i identyfikowalność w stanowisku znakowania
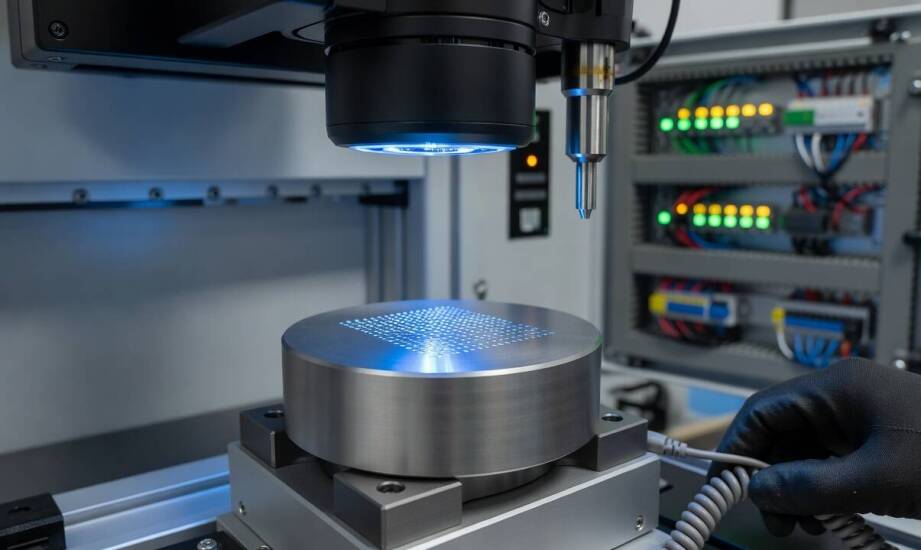
Na współczesnych liniach produkcyjnych sprawnie działająca maszyna znakująca to zaledwie ułamek sukcesu. Kiedy zakład wypuszcza setki detali na godzinę, brak precyzyjnej synchronizacji danych ze sterowaniem i kontrolą jakości prowadzi do kosztownych przestojów. Ryzyko pomyłek rośnie z każdą minutą, a pełna identyfikowalność wyrobów staje się niemożliwa do utrzymania. Prawidłowo zaprojektowane stanowisko wymaga ścisłego połączenia mechaniki z warstwą informatyczną. Skuteczna automatyzacja dba o kompleksowe uporządkowanie przepływu informacji, wymiany sygnałów oraz weryfikacji poprawności naniesionego kodu na każdym etapie procesu.
Zbieranie danych i walidacja przed wykonaniem znaku
Proces tworzenia sprawnego gniazda produkcyjnego rozpoczyna się długo przed fizycznym montażem urządzeń. Na wczesnym etapie projektowania specjaliści z firmy Taksi Engineering identyfikują dokładne źródło numeru partii oraz docelowy format kodu. Zespół zbiera również niezbędne informacje o sygnałach ze sterowników PLC, które odpowiadają za wyzwalanie cyklu pracy. Równie istotne pozostają wymagania dotyczące późniejszego odczytu znaków przez przemysłowe systemy wizyjne. W większości zautomatyzowanych zakładów kluczowe dane spływają bezpośrednio z systemów nadrzędnych, takich jak MES lub ERP. Obejmują one ciągi numeryczne, identyfikatory poszczególnych komponentów oraz specyfikacje konkretnych wariantów.
Walidacja danych przed uruchomieniem głowicy znakującej zapobiega trwałemu uszkodzeniu detalu. System automatyki weryfikuje zgodność odebranych pakietów informacji z aktualnym zleceniem produkcyjnym. Jeśli oprogramowanie wykryje najmniejszą rozbieżność, natychmiast blokuje cykl maszyny, oznaczając dany element statusem błędu. Taki mechanizm obronny chroni fabrykę przed pominięciem całej partii materiału oraz utratą spójności bazy traceability. Każda poprawnie oznaczona sztuka zyskuje unikalny identyfikator powiązany z rzeczywistą historią montażu. Zapisana w ten sposób historia komponentu ułatwia późniejsze audyty jakościowe i znacznie przyspiesza analizę ewentualnych roszczeń w branży motoryzacyjnej czy lotniczej.
Wpływ metody znakowania na architekturę komunikacji
Wybór konkretnej technologii nanoszenia znaków bezpośrednio definiuje późniejszy kształt architektury sieciowej. Znakowanie laserowe zapewnia inżynierom ogromną elastyczność przy obsłudze zmiennych ciągów znaków. Sprawdza się doskonale na szybkich liniach o dużej różnorodności asortymentu, gdzie modyfikacja wzoru odbywa się płynnie z poziomu oprogramowania nadrzędnego. Znakowarka mikropunktowa stanowi z kolei optymalny wybór tam, gdzie specyfikacja wymaga wyjątkowo trwałego naruszenia struktury metalu. Wymaga ona jednak bardziej sztywnego definiowania obszaru roboczego w samym programie sterującym. Wytłaczarka tabliczek znamionowych obsługuje natomiast elementy wielkogabarytowe, w przypadku których fizyczne oznaczenie musi przetrwać ekstremalne warunki przez dekady.
Niezależnie od wybranego narzędzia, priorytetowym zadaniem pozostaje precyzyjne ustalenie punktu synchronizacji. Odpowiedzialny za ten proces integrator przemysłowy konfiguruje sterownik PLC, który zarządza fizycznym ruchem detalu na taśmie i wysyła sygnał wyzwalający proces. Maszyna znakująca wykonuje operację, a zwrotny status wykonania trafia natychmiast do centralnej bazy danych. Wymiana tych komunikatów opiera się zazwyczaj na protokołach PROFINET, EtherNet/IP lub Modbus TCP. O ile wybrane standardy przemysłowe oferują natywnie deterministyczne czasy reakcji, o tyle zachowanie precyzyjnego rygoru czasowego przy użyciu Modbus TCP wymaga zastosowania rygorystycznych profili komunikacyjnych i odpowiednio przemyślanej topologii. Gwarantuje to ostatecznie stabilny, dwukierunkowy przepływ informacji bez opóźnień.
Przed oddaniem gniazda do pracy ciągłej inżynierowie przeprowadzają szczegółowe testy uruchomieniowe. Zewnętrzne systemy wizyjne oceniają kontrast oraz czytelność zapisanego kodu dwuwymiarowego. Procedura weryfikuje również poprawne działanie algorytmów na wypadek błędu sprzętowego. Prawidłowo zaprogramowana stacja musi natychmiast zaraportować do systemu nadrzędnego każdą anomalię produkcyjną. Obejmuje to obsługę wyjątków, takich jak fizyczny brak detalu w uchwycie, nieczytelny kod pierwotny czy chwilowa utrata łączności z głównym serwerem.
Znaczenie przepływu informacji dla jakości produkcji
Finalny sukces wdrożenia zależy w znacznie mniejszym stopniu od parametrów samej głowicy znakującej, a w znacznie większym od spójności danych i architektury sterowania. Nawet najdroższy laser przemysłowy wygeneruje dotkliwe straty, jeśli wadliwie skonfigurowane oprogramowanie dostarczy mu błędny numer seryjny do wygrawerowania. Integracja systemów znakowania sprowadza się więc do zbudowania niezawodnego, cyfrowego mostu między fizycznym produktem a systemem informatycznym przedsiębiorstwa. Solidne zaplanowanie tej komunikacji gwarantuje pełną powtarzalność procesu, minimalizuje przestoje wynikające z ludzkich pomyłek i chroni łańcuch dostaw przed wypuszczeniem wadliwych komponentów. To właśnie płynna wymiana informacji warunkuje stabilność nowoczesnych i w pełni zautomatyzowanych procesów wytwórczych.
Kategorie artykułów
Polecane artykuły
Najlepsze materiały do karniszy sufitowych – co warto wiedzieć przed zakupem
Prawne aspekty korzystania z wirtualnego biura w Polsce

Polubowne rozwiązywanie konfliktów – korzyści z mediacji