Artykuł sponsorowany
Jak punkty odbioru międzyoperacyjnego porządkują serię CNC, gdy część operacji idzie przez kooperantów
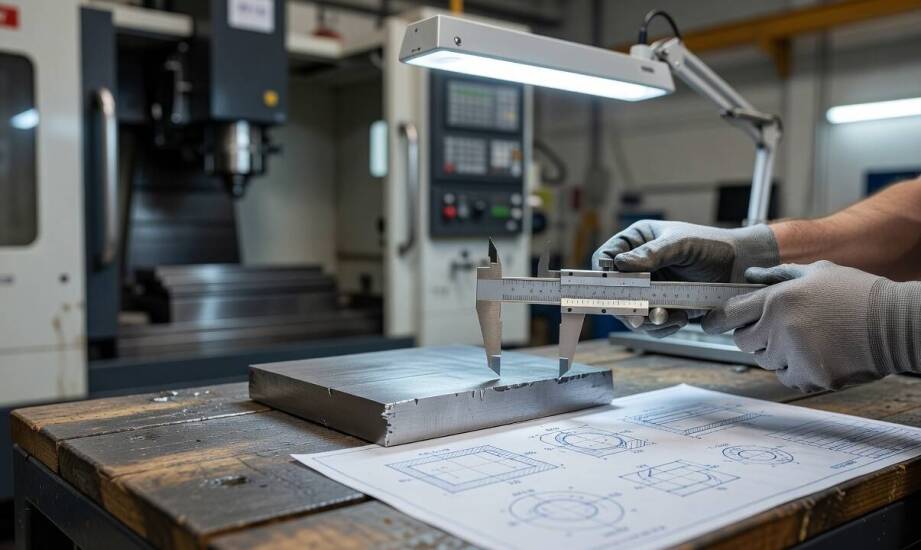
Złożona seria produkcyjna rzadko zatrzymuje się bezpośrednio na awarii samej maszyny skrawającej. Proces najczęściej zwalnia w momencie, gdy brakuje precyzyjnego odbioru międzyoperacyjnego po wcześniejszym cięciu laserem blachy aluminiowej lub gięciu stali. Operator przekazuje przygotowane detale do kolejnego działu albo wysyła je do zewnętrznego kooperanta. Pojawia się wówczas technologiczna próżnia, w której nikt jednoznacznie nie potwierdza, czy element spełnia rygorystyczne wymagania przed właściwą obróbką skrawaniem. Brak takiej procedury sprawia, że ewentualne odchyłki materiałowe podróżują przez cały ciąg produkcyjny, generując straty na finalnych etapach. Wczesne wykrywanie niezgodności stanowi fundament płynnego przepływu serii wielkoseryjnych w przemyśle motoryzacyjnym i maszynowym.
Dlaczego omijanie punktów akceptacji generuje poprawki
Brak jednoznacznego punktu akceptacji między procesami cięcia, gięcia i obróbki skrawaniem powoduje lawinowe narastanie błędów geometrii. Detal wycięty z blachy ocynkowanej, posiadający minimalne odkształcenia termiczne, trafia bezpośrednio do zaginarki. Maszyna wygina materiał zgodnie z programem, ale pierwotny błąd rośnie, zmieniając kluczowe kąty elementu. Kiedy taki komponent trafia ostatecznie na centrum frezarskie, narzędzie skrawające pracuje w niewłaściwej osi. Przeniesienie wady na kolejny etap obróbki uniemożliwia uratowanie gotowego wyrobu, zmuszając zakład do złomowania całej wyprodukowanej partii.
Odpowiedzialność za powstałe braki często rozmywa się między poszczególnymi podwykonawcami. Zakład zajmujący się frezowaniem wskazuje na złe przygotowanie bazy, podczas gdy dostawca wyciętych blach kwestionuje parametry gięcia. Brak spisanych protokołów kontroli między etapami utrudnia wskazanie źródła problemu. W rezultacie inżynierowie jakości muszą analizować całą ścieżkę detalu od początku, co wstrzymuje realizację kontraktu i zaburza harmonogram dostaw. Wczesna eliminacja czynników ryzyka zapobiega powstawaniu niekwalifikowanych wyników na końcowym etapie montażu.
Produkcja oparta na wielu zewnętrznych punktach styku wymaga szczególnie rygorystycznego podejścia do dokumentacji. Każde opuszczenie macierzystego parku maszynowego oznacza utratę bezpośredniego nadzoru nad środowiskiem pracy. Wprowadzenie obligatoryjnych stacji kontrolnych wymusza na kooperantach fizyczne zmierzenie detalu i potwierdzenie jego zgodności własnym podpisem przed wydaniem palety.
Cechy weryfikowane po operacjach i nadzór nad partiami
Skuteczny odbiór międzyoperacyjny wymaga weryfikacji ściśle określonych parametrów fizycznych komponentu. Sprawdzenie bazy jako głównego punktu odniesienia determinuje poprawność późniejszych pomiarów na współrzędnościowych maszynach pomiarowych (CMM). Wymiar krytyczny określony na rysunku wykonawczym musi bezwzględnie mieścić się w założonym polu tolerancji. Stan krawędzi bezpośrednio po wycinaniu laserowym decyduje z kolei o możliwości dalszego formowania blachy aluminiowej. Obecność zgorzeliny lub mikropęknięć potrafi zniszczyć narzędzia gnące w prasach krawędziowych.
Równie istotna jest spójność przepływu informacji między działem konstrukcyjnym a operatorem CNC. Numer rewizji rysunku musi stanowić integralną część karty obiegowej przypisanej do konkretnego koszyka z detalami. Zmiana wersji projektu w trakcie trwania produkcji potrafi zdezorganizować pracę, jeśli operator użyje starszego pliku wykonawczego. Przypisanie unikalnego kodu partii do aktualnej rewizji dokumentacji zapobiega pomieszaniu elementów pochodzących z różnych faz prototypowania.
Nowoczesne zarządzanie produkcją opiera się na cyfrowym śledzeniu każdego detalu w czasie rzeczywistym. W systemach ERP zadanie zakodowane w harmonogramie jako obróbka cnc łódź wymaga wygenerowania automatycznej karty kontroli przed transportem do podwykonawcy. Zlecenia wędrujące między kilkoma kooperantami muszą posiadać przypisane listy parametrów krytycznych. Aktualizacja numeru partii przy jakiejkolwiek zmianie technologicznej tworzy przejrzysty ślad rewizyjny. Cyfrowe blokady w oprogramowaniu uniemożliwiają wydanie materiału bez wpisania wyników pomiarów przez inspektora jakości.
Brak jednego, ustandaryzowanego odbioru międzyoperacyjnego kończy się zwykle dodatkowymi pętlami nadzoru i opóźnieniami całej serii. Końcowa inspekcja wyłapuje wówczas wady, które można było zneutralizować kilka dni wcześniej. Powstają zbędne cykle pomiarowe, a ustalenie winnego wymaga żmudnego analizowania logów maszynowych oraz papierowych kart obiegowych. Przemysł motoryzacyjny i energetyczny nie akceptuje takich przestojów, oczekując pełnej powtarzalności wymiarowej i terminowości.
Zgrupowanie wszystkich procesów wytwórczych pod jednym dachem eliminuje problem zewnętrznych punktów kontrolnych. Kompleksowy ciąg technologiczny obejmujący projektowanie CAD, cięcie laserem, formowanie blach i finalne wykańczanie powierzchni radykalnie skraca czas weryfikacji. Firma Instal Chemik realizuje pełne zlecenia obróbki metali wewnątrz jednego parku maszynowego zlokalizowanego w Pleszewie. Własny nadzór nad przejściem detalu z maszyny tnącej na zaginarkę, a następnie do kabiny proszkowej, zapewnia spójność wymiarową bez konieczności angażowania kolejnych kooperantów.
Kategorie artykułów
Polecane artykuły

Najlepsze materiały do karniszy sufitowych – co warto wiedzieć przed zakupem

Prawne aspekty korzystania z wirtualnego biura w Polsce

Polubowne rozwiązywanie konfliktów – korzyści z mediacji
